Föreställ dig ett skåpbilskök i slutet av en dammig tillfartsväg: locket är nere, disken är kl...
Husbilsdiskbänk med lock: glaskåpor, utskärningspassning och inköpstips för skåpbilsbyggen
Oct 30,2026snabbkopplingsgångjärn: applikationer, urvalskriterier och praktisk vägledning
Oct 29,2026Monteringsfäste för husbils-TV: Design, material och anpassad OEM-försörjning
Oct 23,2026Handicap Pool Ladder Köpguide: Koder, material och anpassade metalldelar
Oct 22,2026Köpguide för hopfällbar husbilsdisk: utrymmesbesparande mönster, storlekar och bästa tips
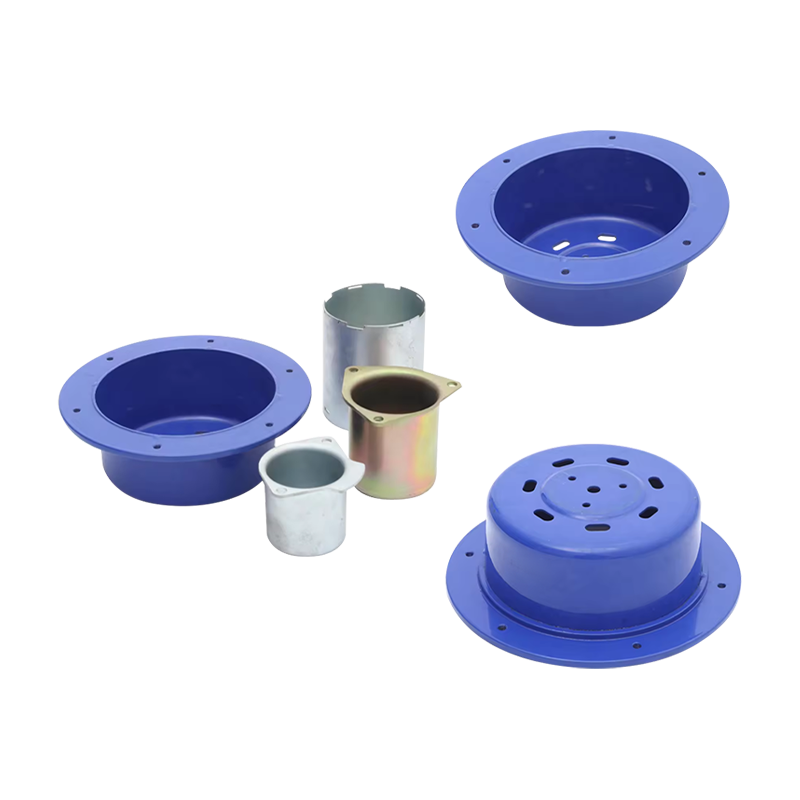
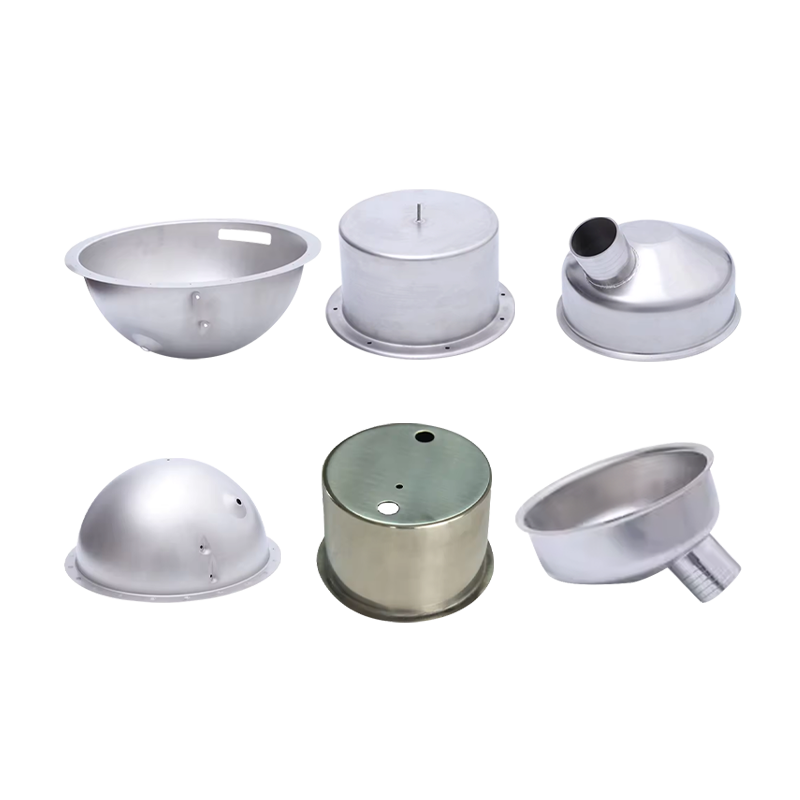
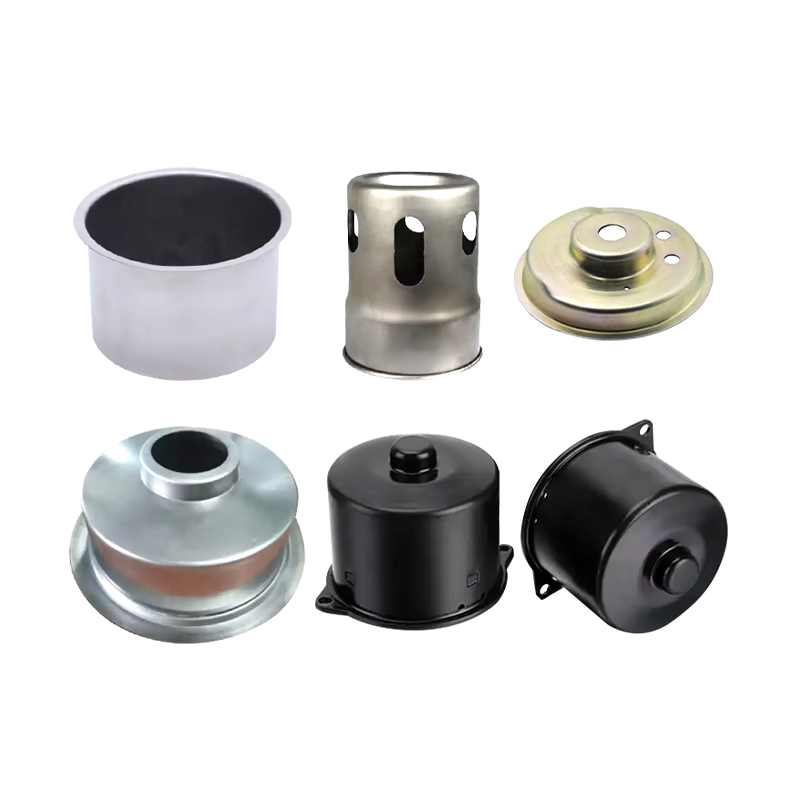
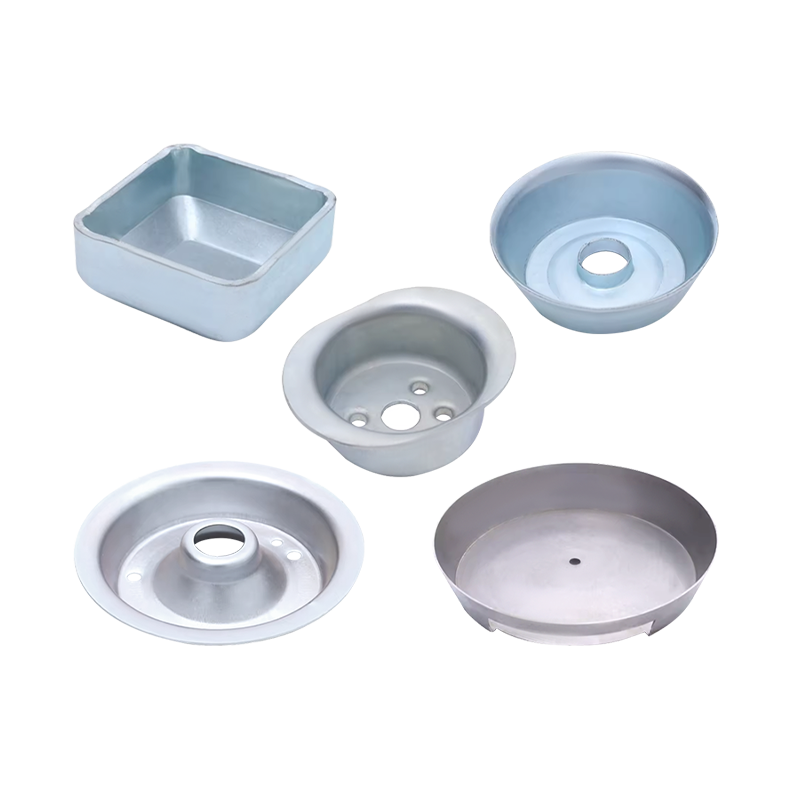
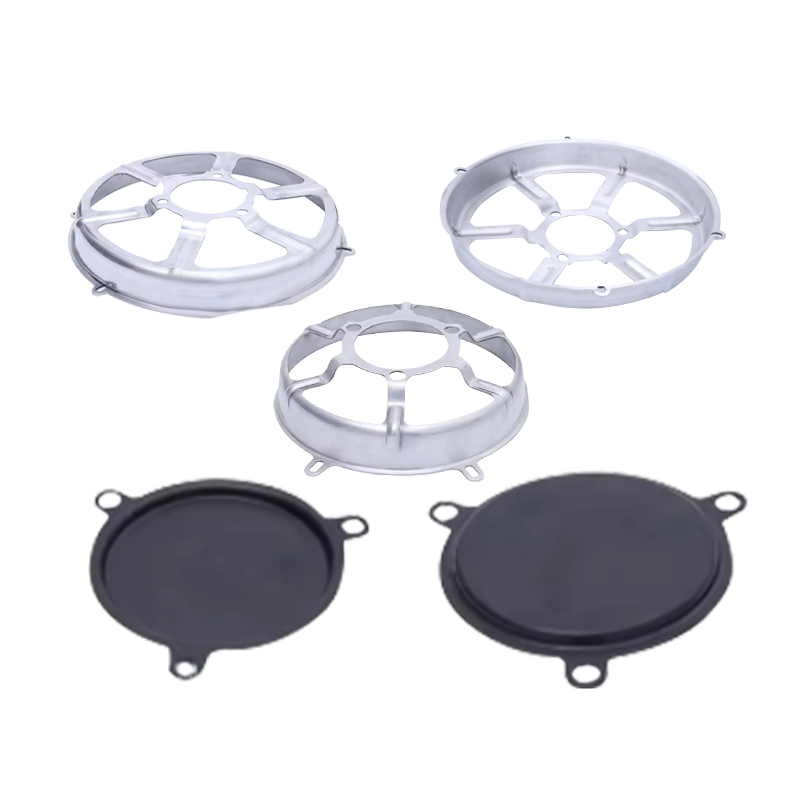
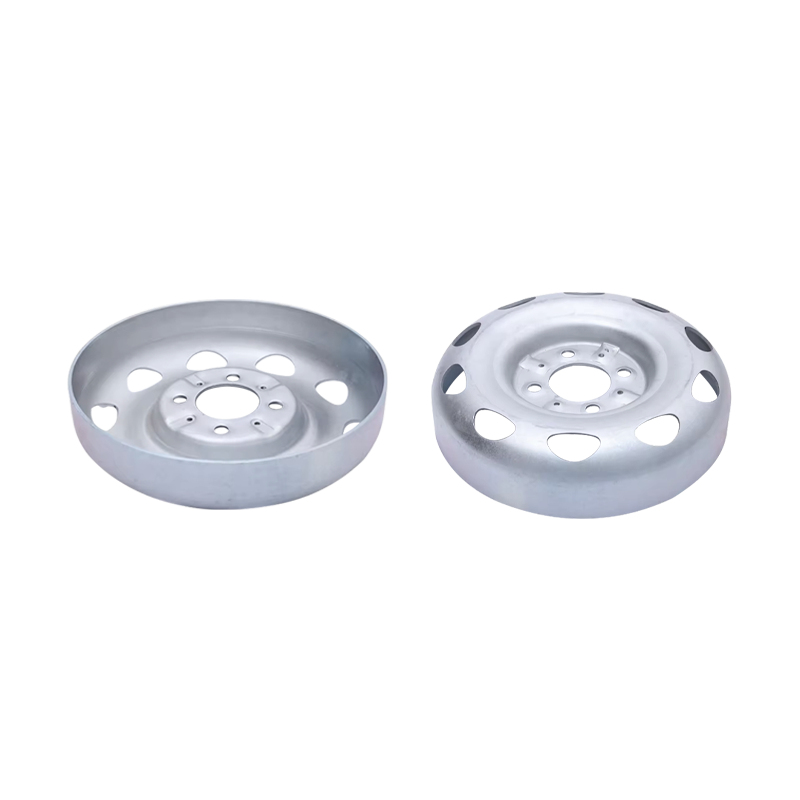
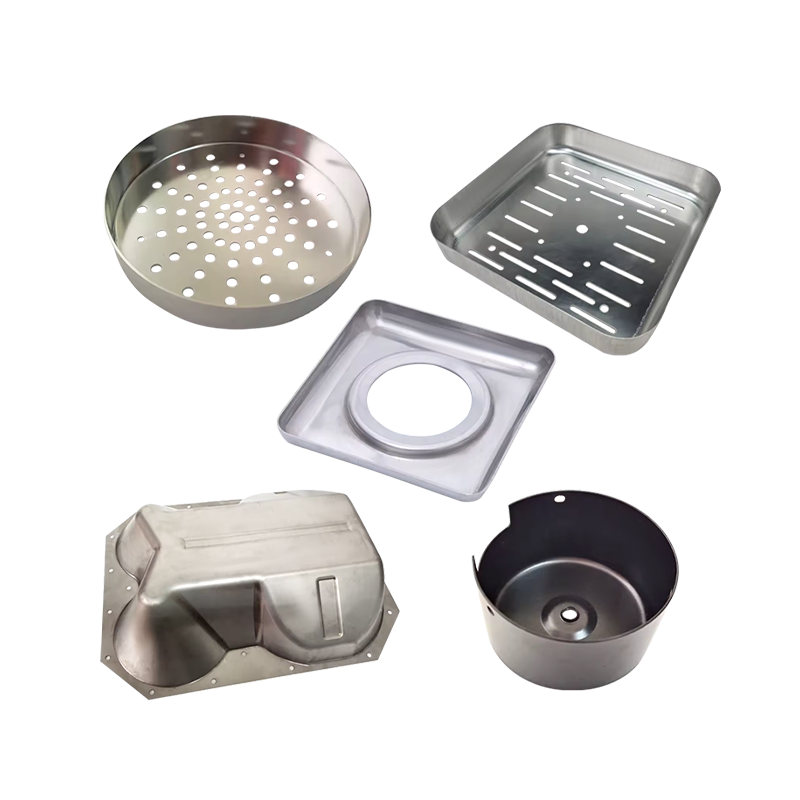
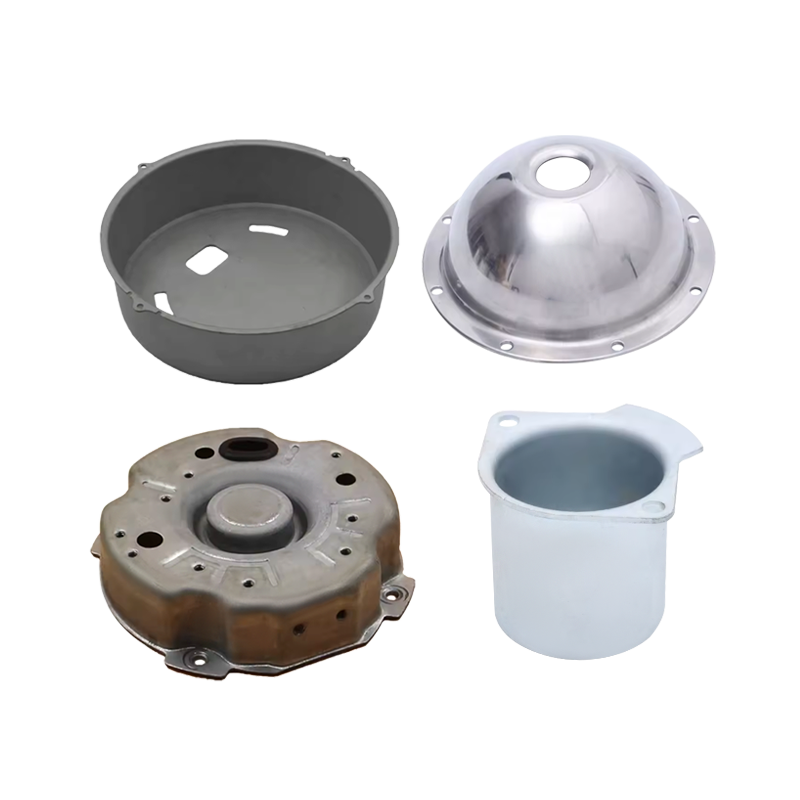
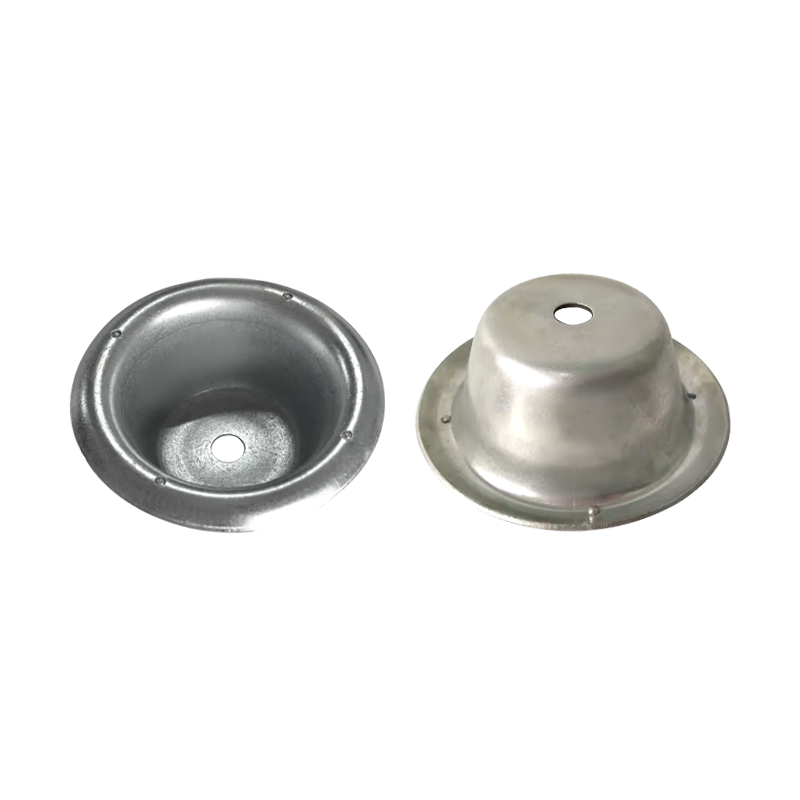
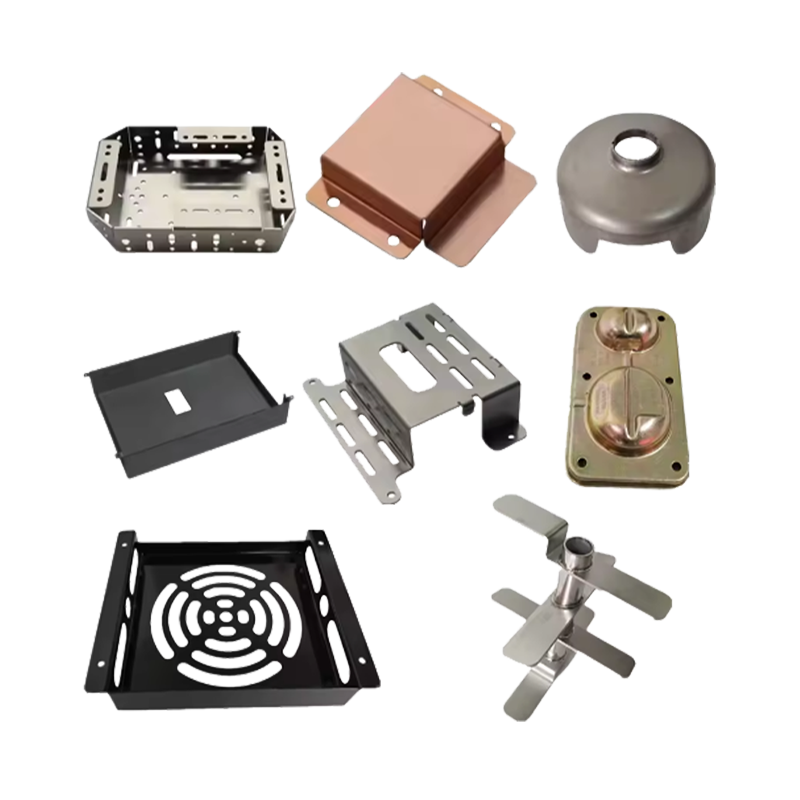
Oct 16,2026Metall djupteckning är en viktig formningsprocess som ofta används inom fordons-, flyg-, hushållsmaskiner och andra industrier. Under produktionsprocessen kan dock vissa defekter uppstå, vilket påverkar delarnas kvalitet och prestanda. Den här artikeln kommer att utforska de vanligaste defekterna och lösningarna i metalldjupdragningsprocessen.
1. Rynkor
Defektbeskrivning: Skrynkling avser oregelbundna rynkor eller krusningar på materialets yta under djupdragningsprocessen, som vanligtvis sker i sträckningsstadiet.
Lösning:
Optimera formdesign: Se till att formdesignen kan ge enhetlig sträckkraft och minska lokal materialkoncentration.
Justera smörjförhållanden: Öka eller förbättra användningen av smörjmedel för att minska friktionen och få materialet att röra sig smidigare i formen.
Kontrollera materialtjocklek: Välj material med lämplig tjocklek för att minska risken för skrynkling.
2. Sprickbildning
Defektbeskrivning: Sprickbildning avser brottet som orsakas av materialsträckningsprocessen, vilket vanligtvis sker vid materialets svaga punkt.
Lösning:
Välj rätt material: Välj material med god duktilitet för att minska risken för sprickbildning.
Justera formningsparametrar: optimera sträckningshastigheten och temperaturen, minska spänningskoncentrationen i materialet och minska sprickbildningen.
Utför värmebehandling: Utför korrekt värmebehandling på materialet för att förbättra dess plasticitet och seghet.
3. Kantvikning
Defektbeskrivning: Kantvikning avser vikningen av delens kant inåt eller utåt vid djupdragning.
Lösning:
Förbättra formstrukturen: Designa en rimlig formstruktur för att ge enhetligt stöd och förhindra att materialet deformeras vid kanten.
Justera förbehandlingen av materialet: Förvärm eller försträck materialet ordentligt för att minska spänningskoncentrationen som uppstår under formningsprocessen.
Öka kantstödet: Öka kantstödet under gjutningsprocessen för att säkerställa att materialet förblir stabilt under hela sträckningsprocessen.
4. Distorsion
Defektbeskrivning: Förvrängning avser formen på delen efter gjutning som inte uppfyller designkraven, vilket kan orsakas av spänningsavlastning eller felaktig värmebehandling.
Lösning:
Optimera kyl- och uppvärmningsprocessen: Se till att temperaturen är enhetlig under bearbetning och efterbearbetning för att undvika lokal överhettning eller överkylning.
Fixera med fixturer: Fixera delar med fixturer under gjutningsprocessen för att minska deformation orsakad av deras egen vikt eller yttre krafter.
Utför efterbearbetning: Använd värmebehandling eller bearbetning för att korrigera deformation och säkerställa att delar uppfyller kraven.
5. Ytdefekter
Defektbeskrivning: Ytdefekter inkluderar repor, bucklor och bubblor, som vanligtvis påverkar delars utseende och prestanda.
Lösning:
Förbättra bearbetningsmiljön: Håll produktionsmiljön ren och minska påverkan av damm och föroreningar på ytan.
Underhåll formen regelbundet: Kontrollera och underhåll formen regelbundet för att förhindra ytdefekter orsakade av slitage.
Välj en lämplig ytbehandlingsprocess: Använd ytbehandlingsprocesser som sprutning, galvanisering eller polering för att förbättra slitstyrkan och estetiken hos delar.
Vad är metallböjningsritningsdelar och vilka är deras huvudsakliga användningsområden?
Vilken effekt har olika material (som kolstål, rostfritt stål och aluminium) på djupdragningsbearbetning?
Oavsett om du vill bli vår partner eller behöver vår professionella vägledning eller support i produktval och problemlösningar, är våra experter alltid redo att hjälpa till inom 12 timmar globalt
kontakta ossPhone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhet 2, byggnad 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Föreställ dig ett skåpbilskök i slutet av en dammig tillfartsväg: locket är nere, disken är kl...
En skåpsdörr på en husbil börjar skramla efter några tusen kilometer. En boskapsgrinsspärr fun...
En 24 tums husbils-TV väger cirka 3,5 kg, och en 32 tums skärm på en svängarm kan nå 8 kg. Den...