

Föreställ dig ett skåpbilskök i slutet av en dammig tillfartsväg: locket är nere, disken är kl...
Hem / Nyheter / Branschnyheter / snabbkopplingsgångjärn: applikationer, urvalskriterier och praktisk vägledning
En skåpsdörr på en husbil börjar skramla efter några tusen kilometer. En boskapsgrinsspärr fungerar löst inom en vecka. En åtkomstpanel på ett maskinskydd stängs inte längre. I de flesta av dessa fall är det inte gångjärnsstiftet som är boven. Den verkliga orsaken är att ett snabbkopplingsgångjärn valdes enbart för bekvämlighets skull, utan att kontrollera vad tappen, spaken och fästet måste överleva under drift.
Det korta svaret: snabbkopplingsgångjärn förblir åtdragna endast när frigöringsmekanismen, materialkvaliteten och böjtoleranserna anges tillsammans. Få de tre i linje och delen kan köras i hundratusentals cykler. Få dem fel och ingen åtdragning hjälper, eftersom lösheten är inbyggd i geometrin från den första stämplingskörningen.
Det finns ingen universell design för snabbkoppling. Varje mekanism växlar drifthastighet mot klämkraft, kostnad och toleranskänslighet, och det rätta valet beror på hur ofta fogen öppnas och hur mycket belastning den bär när den är stängd.
Som en tumregel, citera cykelräkningen på ritningen snarare än mekanismens namn. En leverantör som känner till skarven kommer att öppnas 200 000 gånger kommer att ange en härdad stift och ett tätare hål utan att bli tillfrågad.
Fältreturer tenderar att samlas runt fem punkter, och fyra av dem är satta på ritningsstadiet snarare än i montering.
Gångjärnsblad är vanligtvis 1,2 mm till 4,0 mm tjocka. Tunnare sektioner sparar vikt och kostnader men minskar styvheten som håller knogen rund under belastning, varför tunna rostfria gångjärn ofta känns lösa långt innan de ser slitna ut.
| Bladmaterial | Vanlig tjocklek | Stift och mekanism | Praktisk begränsning |
|---|---|---|---|
| Kallvalsat lågkolstål | 1,5 till 3,0 mm | Förzinkat stålstift | Lägsta kostnad, men pläteringskvaliteten avgör korrosionslivslängden |
| Förzinkat stål | 1,5 till 2,5 mm | Förzinkat eller rostfritt stift | Beläggningens tjocklek måste beaktas i knoggapet |
| 304 rostfritt stål | 1,2 till 3,0 mm | 304 stift, matchande kvalitet | Högre återfjädring, så större böjradie och mer presstonnage |
| 5052 aluminium | 2,0 till 4,0 mm | Rostfri stift med anti-seize | Lätt och korrosionsbeständig, men gnistrande risk vid hålet |
För spolning, marin eller utomhusbruk täcker 304 de flesta fall och 316 är värt premium där klorider finns. Om bladet är av stål bör stiftet fortfarande vara rostfritt eller en pläterad kvalitet med en specificerad beläggningsvikt, eftersom en billig stift är det snabbaste sättet att förvandla ett bra gångjärn till ett korroderat.
Två dimensioner orsakar de flesta tvister mellan ritning och färdig del. Den första är hålpositionen i förhållande till kröken. Håll hålets centrum minst 2,5 gånger materialtjockleken plus den inre böjradien borta från böjlinjen. Allt närmare kommer att dra ovalt i formen, och inget inspektionsargument förändrar den fysiken.
Det andra är knoggapet. Lämna 0,2 till 0,3 mm axiellt spel per skarv på de delar som ska målas och 0,10 mm på skarvar av ren metall som inte får skramla. Minsta inre böjradie är ungefär en materialtjocklek för mjukt stål och en och en halv tjocklek för glödgat 304 rostfritt; snävare radier riskerar att spricka vid knogen där materialet redan har bearbetats hårdast.
Det hjälper också att säga hur planhet kommer att mätas. En planhet på 0,3 mm på ett 150 mm blad betyder väldigt olika saker på en ytplåt och på en produktionsfixtur, och skillnaden visar sig som en dörr som stänger på bänken och inte på fordonet.
De flesta snabbkopplingsgångjärn kan göras som ett stämplat blad med två böjar plus en köpt stift och fjäder. När designen går över i en femdelad svets med en bearbetad nav, stiger enhetskostnaden vanligtvis med 40 till 70 procent och ledtiden fördubblas, utan någon vinst i funktion.
Tre vanor minskar kostnaderna i verktygsstadiet. Forma knogen från bladet istället för att svetsa på ett rör. Använd samma håldiameter för stiftet och monteringsskruvarna så att en borr eller stansstorlek täcker båda. Och håll sekundära operationer borta från slitytor, eftersom gradning och tumling efter plätering eller beläggning tar bort exakt det skikt som betalades för.
Volymen avgör processen. Över ungefär 50 000 delar per år betalar en progressiv tärning sig snabbt. Under 5 000 stycken är laserskärning plus kantpressböjning med en enkel fixtur nästan alltid billigare, speciellt för gångjärn med mer än en knoglängd. En leverantör som kör båda rutterna kan citera crossover ärligt istället för att skjuta varje jobb på en tärning.
Förzinkning vid 8 till 12 mikron med en trevärd passivering är standarden för inomhusstålgångjärn, och saltsprutbeständighet på 96 till 240 timmar är realistisk beroende på vilken klass som anges. Pulverlackering på 60 till 90 mikron ger bättre slag- och UV-beständighet men måste maskeras vid knogen eller så måste delarna utformas med den extra tjockleken i åtanke.
Rostfria delar behöver fortfarande passiveras efter tumlande, eftersom inbäddat fritt järn från verktyg visar sig som rostfläckar inom några veckor utomhus. Oavsett vilken finish som väljs, ange tydligt vilka ytor som är slitytor och måste förbli obestrukna.
Skicka dessa punkter med ritningen och det mesta fram och tillbaka försvinner innan det första provet skärs.
Materiella frågor dyker vanligtvis upp vid denna tidpunkt, och en kort referens på hur man väljer material för metallstämplingsdelar täcker betygsvalslogiken som sitter bakom tabellen ovan.
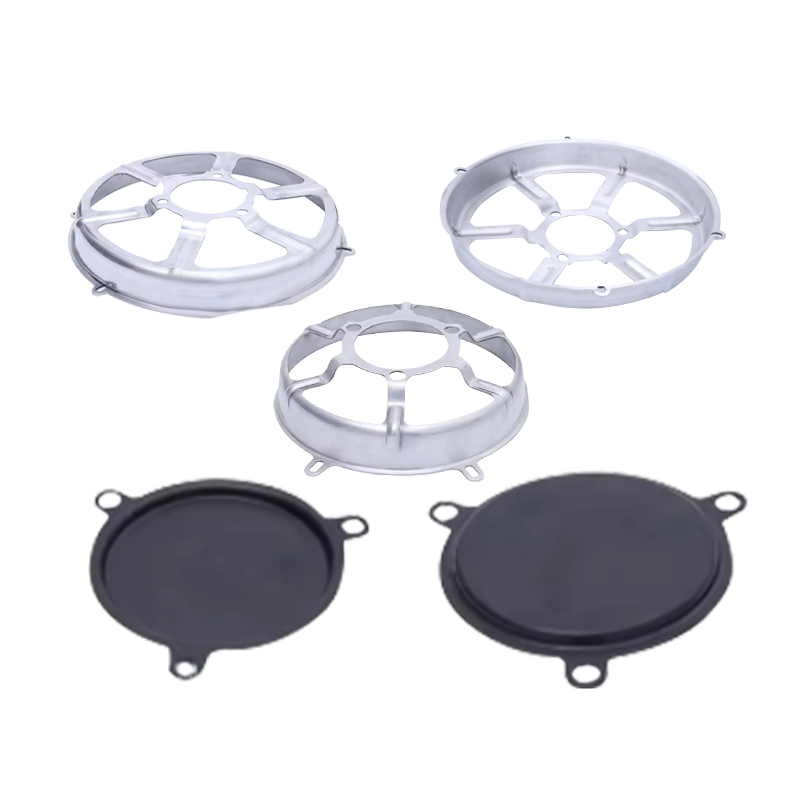
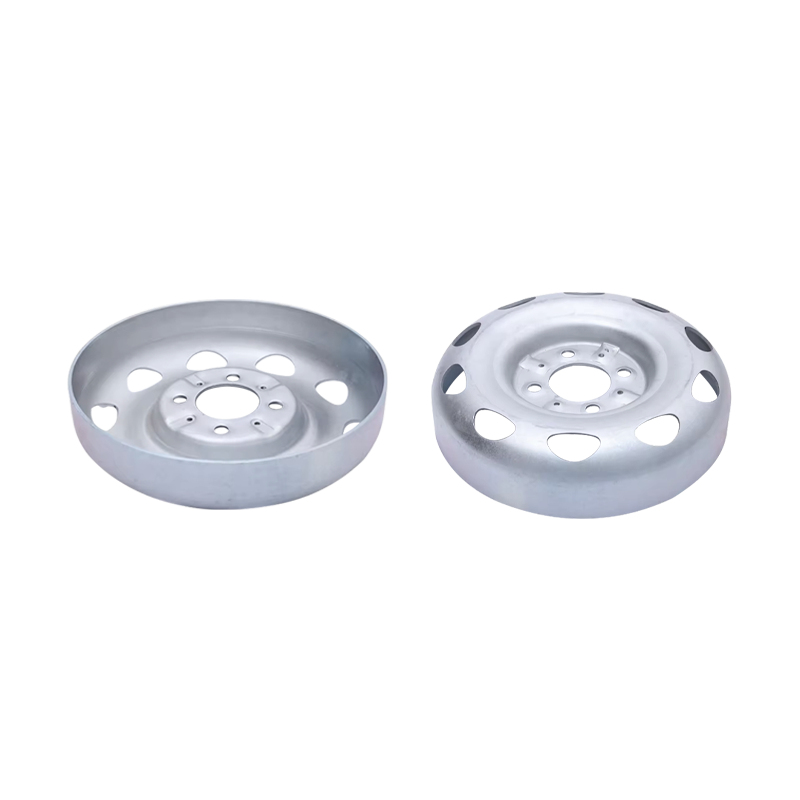
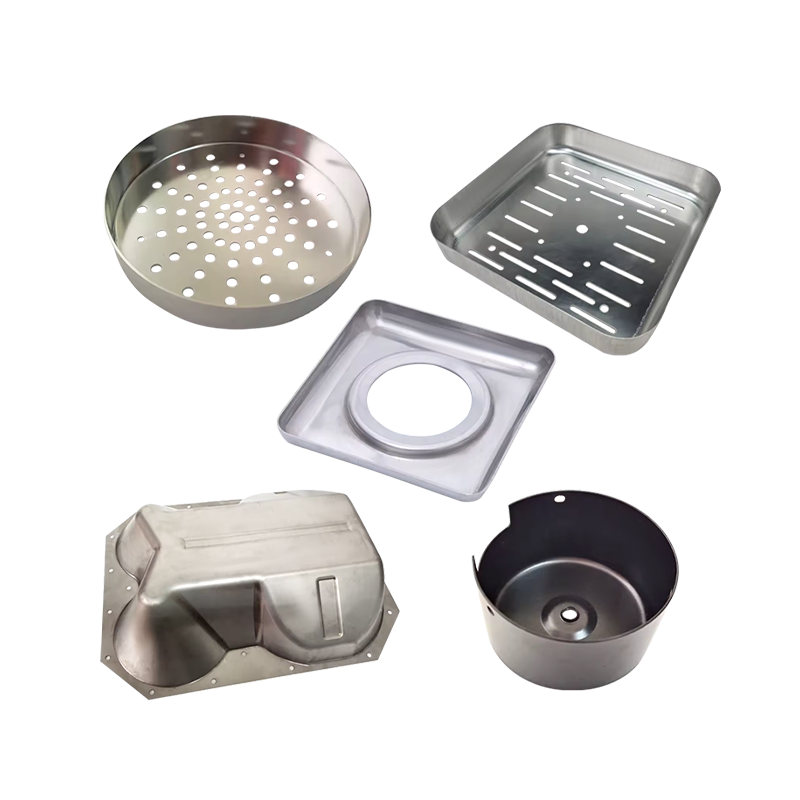
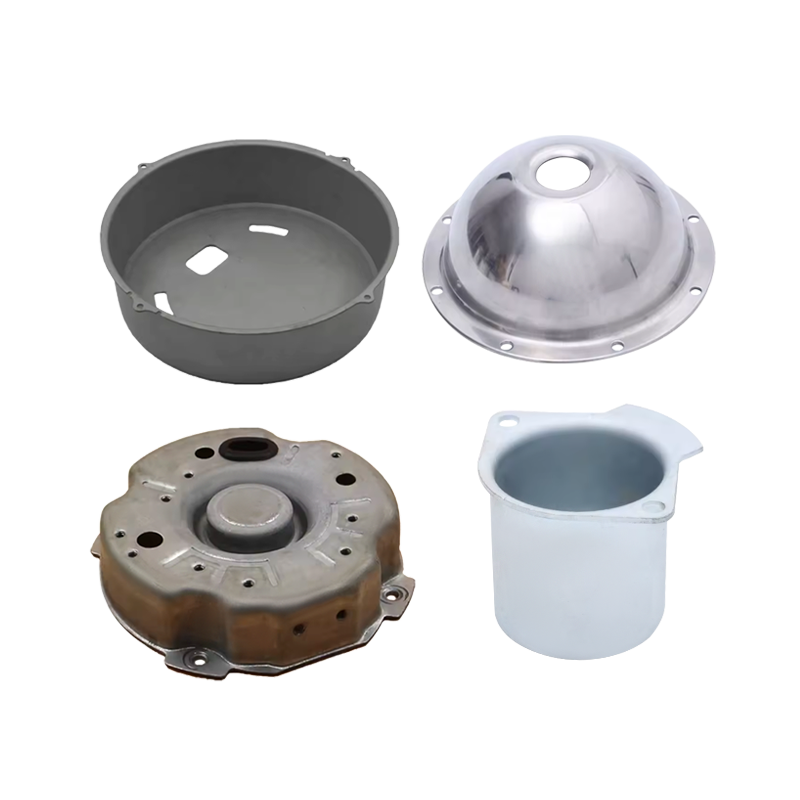
Snabbkopplingsgångjärn sitter rakt i plåtformningsfamiljen: blankning, håltagning, böjning, ibland en ytlig dragning för knogen, sedan plätering eller beläggning. Ningbo Dasheng Metal Products driver hela kedjan i egen regi, med pressar från 4T till 1000T, stämplingskapacitet upp till 1300 x 1000 mm och 20 mm materialtjocklek, djupdragning till 450 mm djup och 1000 mm diameter, plus en egen verktygsbutik och ISO 91501:20.
För gångjärnsblad innebär det att en leverantör kan citera ämnet, böjarna, knogformningen och finishen, och hålla knoggapet på samma ritningsrevision genomgående. Delar byggda för ritning eller prov är det normala arbetsläget.
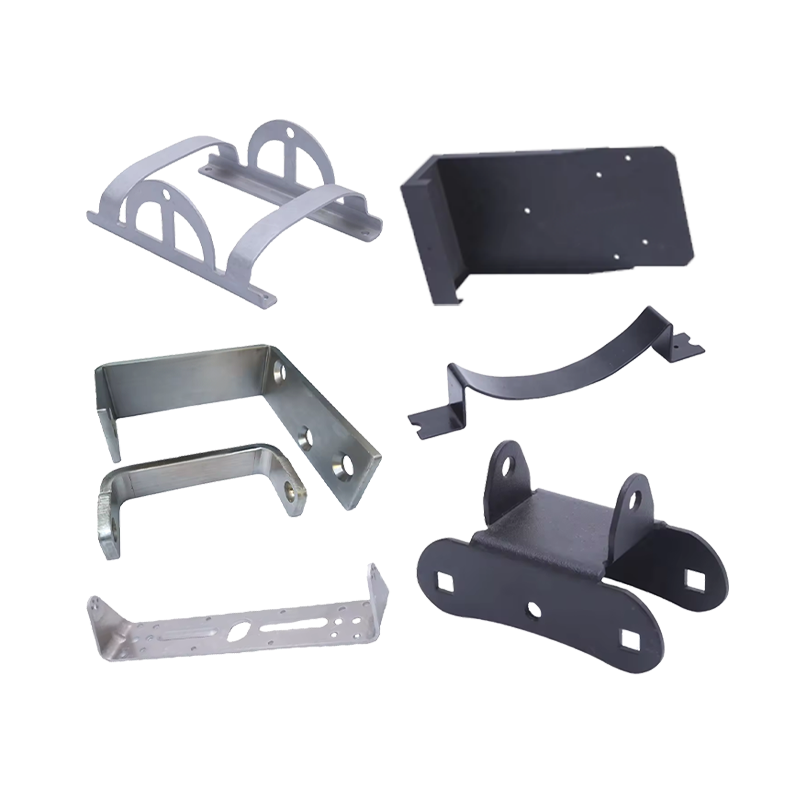 Anpassad plåttillverkning och stansade metalldelar Ger skräddarsydd plåttillverkning inklusive bockning, laserskärning och stämpling för gångjärnsblad och stämplade fickor, med finish till ritning. Visa produkt →
Där designen behöver ett tyngre blad eller en stämplad ficka för en spärrfjäder, kör samma butik högprecisionsstämplingsarbete med internt utvecklade verktyg, vilket förkortar slingan mellan en tolerans som inte håller och en stanskorrigering.
 Metallstämpling och komponentbearbetning med hög precision Anpassade stansade komponenter med verktygsutveckling, pressar upp till 1000T, bockning, svetsning och efterbehandling för gångjärn och utomhusutrustningsdelar. Visa produkt →
Målade gångjärn och gångjärn för utomhusutrustning behöver vanligtvis bockning, svetsning och pulverlackering i ett flöde, som också hanteras under samma tak.
 Anpassad metallböjning, stämpling och pulverlackering Beställningsbeställning av plåtbockning, stansning och stansning med pulverlackering för målade gångjärn, svetsade ramar och precisionshus. Visa produkt →
Mer om formningssidan, inklusive bockning, laserskärning och svetsade ramar, listas under anpassade bockningsdelar .
Ett gångjärn med snabbkoppling är en liten del med ett ovanligt tätt jobb: det måste lokaliseras, klämmas fast, lossas för hand och fortsätta göra alla tre efter tusentals cykler. Specifikationen som får det att hända är inte komplicerad, men den måste skrivas ner, täckande spel vid stiftet, hålavstånd från kröken, knoggap före beläggning och materialparet för stiftet. Ritningar som anger dessa fyra värden, tillsammans med cykelantal och korrosionstimmar, går vanligtvis från prov till produktion utan den tredje omgången av verktygsbyten som äter upp schemat.
Husbilsdiskbänk med lock: glaskåpor, utskärningspassning och inköpstips för skåpbilsbyggen
Monteringsfäste för husbils-TV: Design, material och anpassad OEM-försörjning
Oavsett om du vill bli vår partner eller behöver vår professionella vägledning eller support i produktval och problemlösningar, är våra experter alltid redo att hjälpa till inom 12 timmar globalt
kontakta oss
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhet 2, byggnad 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Föreställ dig ett skåpbilskök i slutet av en dammig tillfartsväg: locket är nere, disken är kl...
En skåpsdörr på en husbil börjar skramla efter några tusen kilometer. En boskapsgrinsspärr fun...
En 24 tums husbils-TV väger cirka 3,5 kg, och en 32 tums skärm på en svängarm kan nå 8 kg. Den...
