

Föreställ dig ett skåpbilskök i slutet av en dammig tillfartsväg: locket är nere, disken är kl...
Branschnyheter
Jul 31,2026
How to Choose High-Quality Metal Stamping Parts?
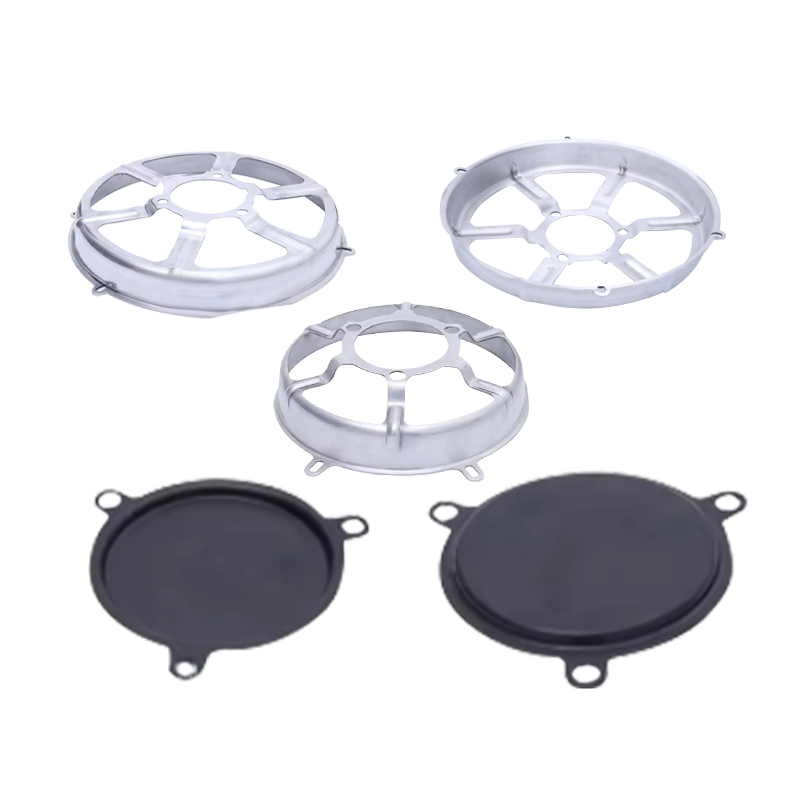
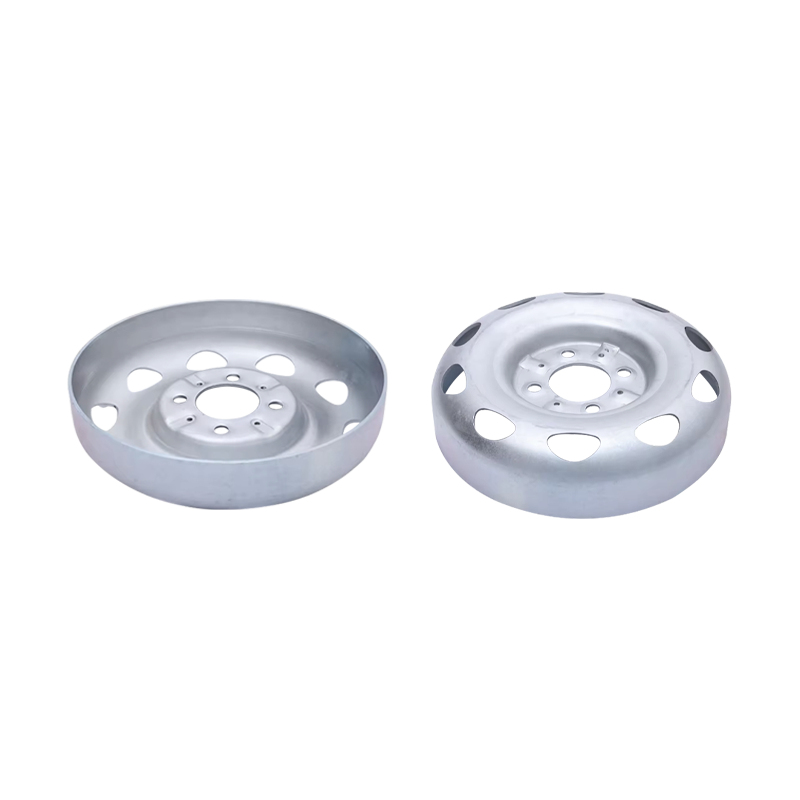
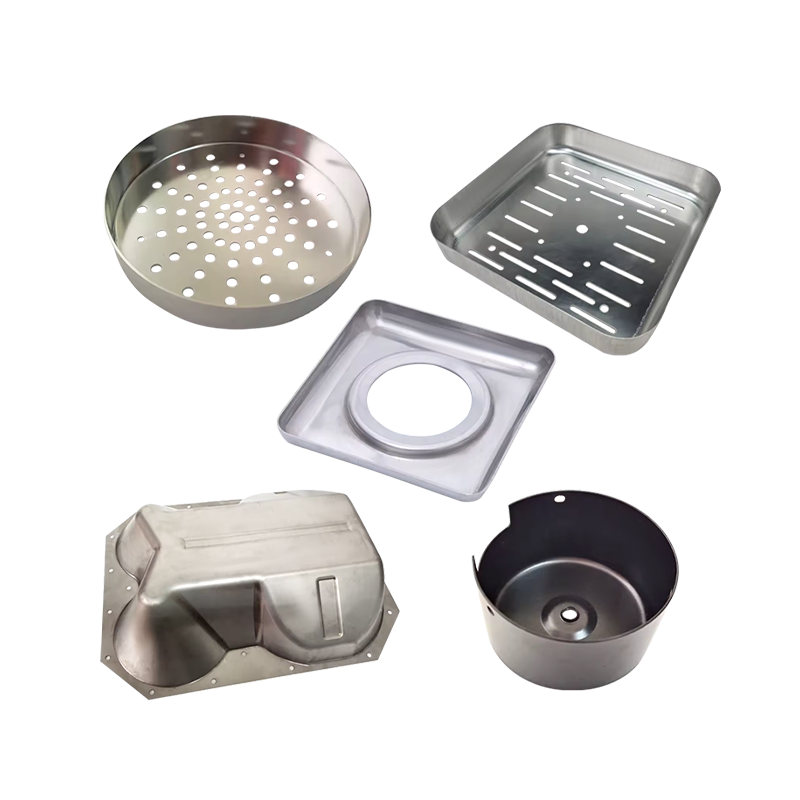
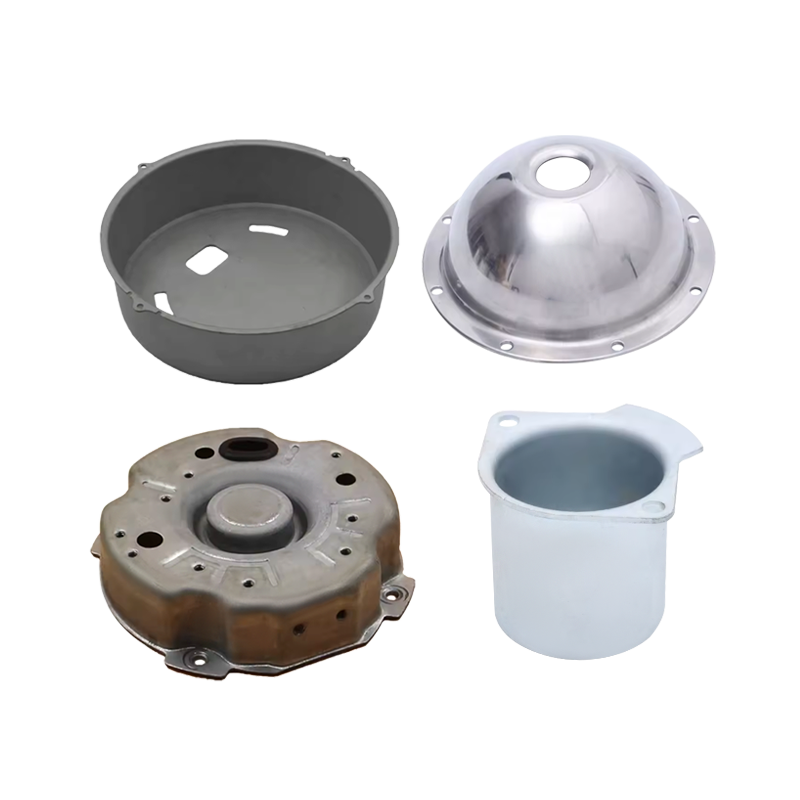
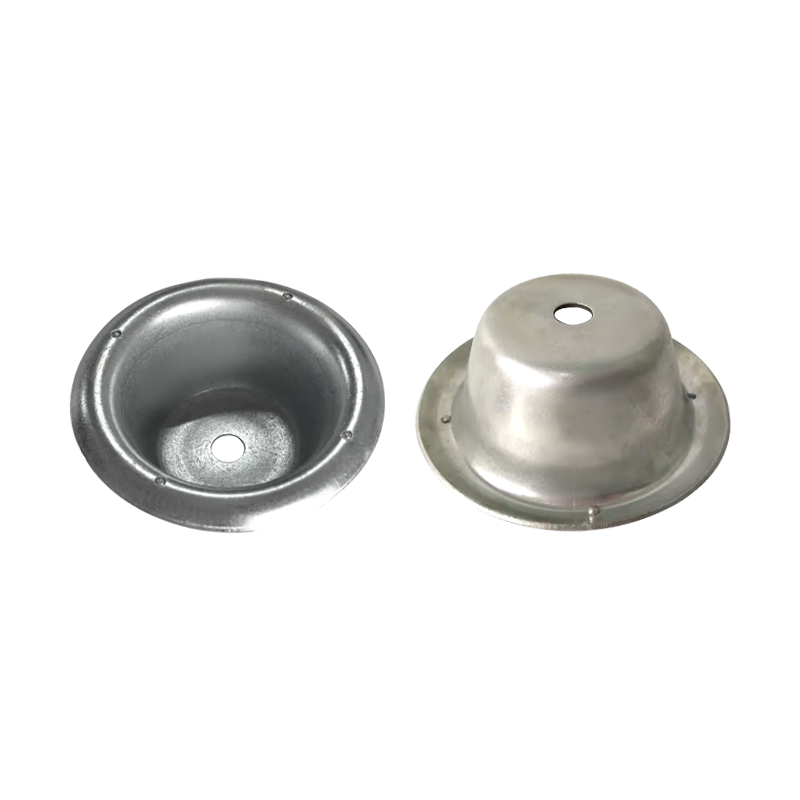
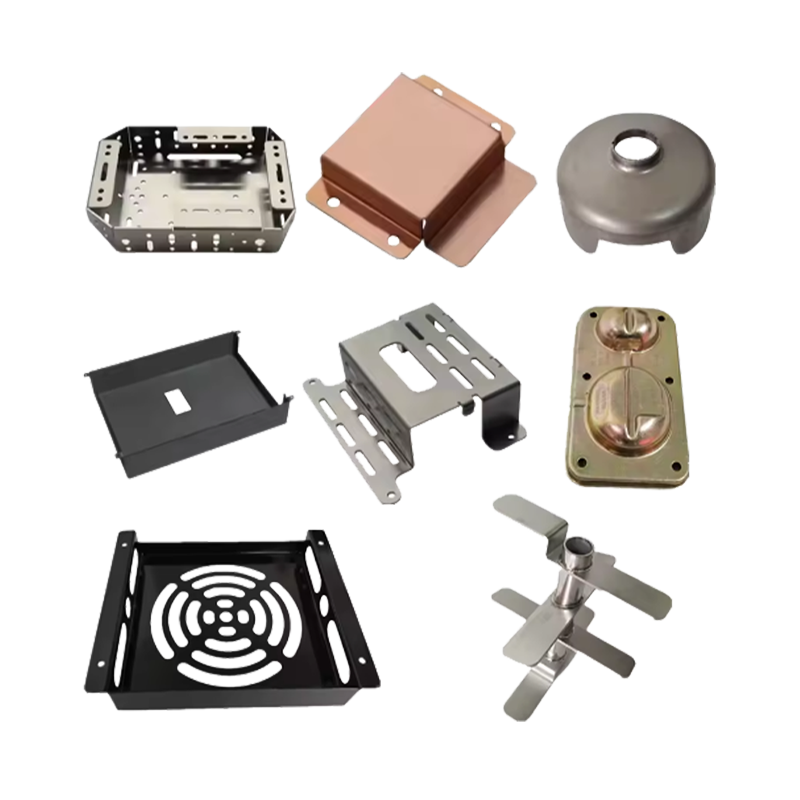
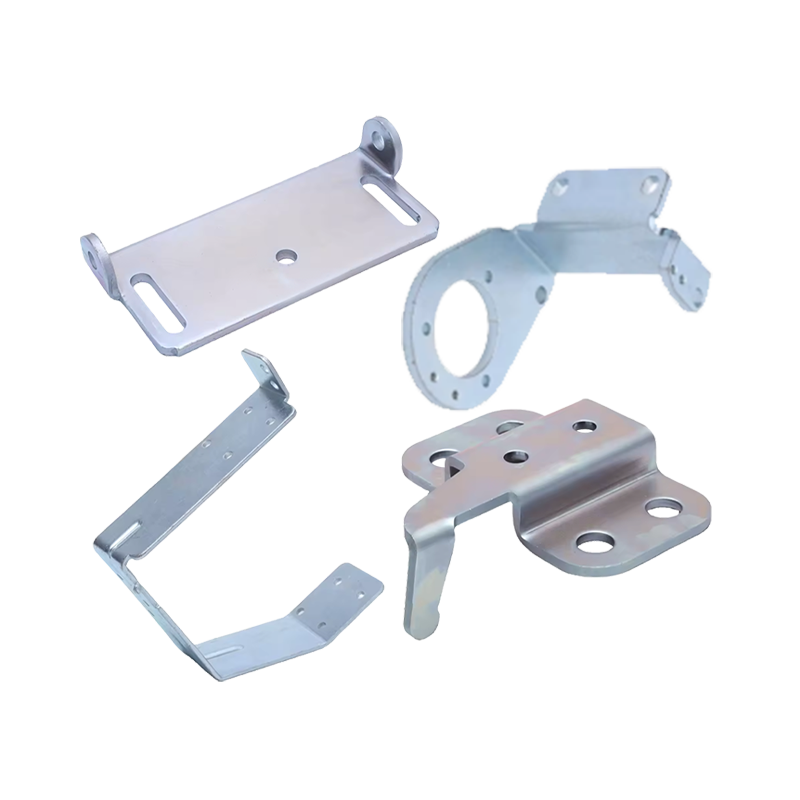
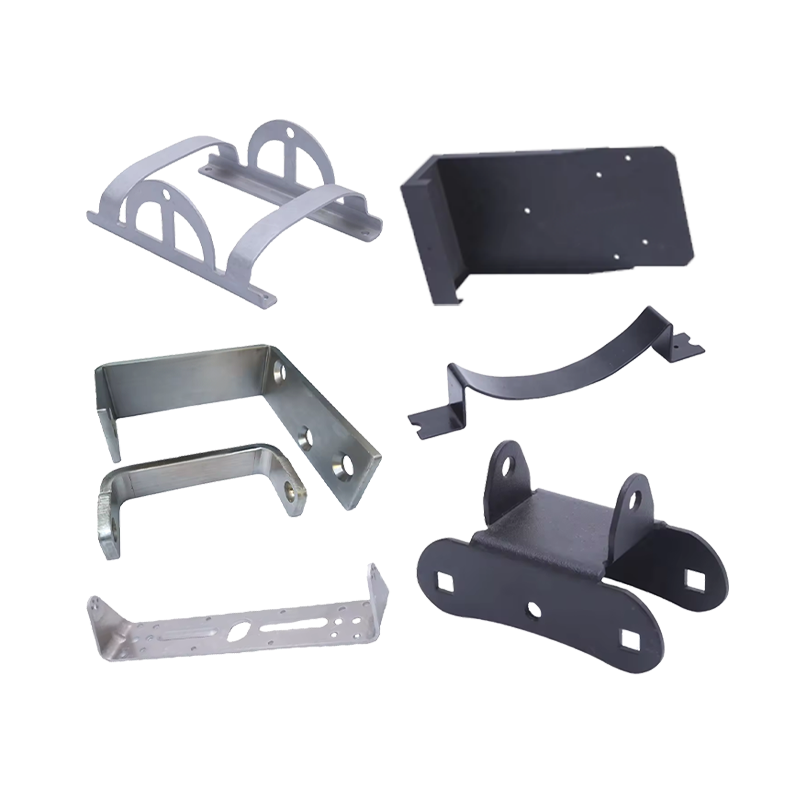
Att välja hög kvalitet Metallstämpeldelar , utvärdera fem områden i följd: leverantörens certifieringar och kvalitetsledningssystem, deras toleransförmåga i förhållande till dina ritningskrav, materialspårbarhet och verifieringsmetoder som de följer, verktygsdesign och underhållsstandarder som de tillämpar och metoderna för inspektion under tillverkning som de använder under produktionskörningar. Xiluomold sammanfattar utvärderingsstandarden direkt: ett robust kvalitetsledningssystem är inte förhandlingsbart, certifieringar är en tydlig tredjepartsvalidering av en leverantörs engagemang för kvalitetsprocesser, och inspektionsutrustning som koordinatmätmaskiner, visionsystem och kalibrerade mätare visar deras investering i noggrannhet (Källa: Xiluomold, Howlets: Select the Stamping, A Checkliste att fråga). Att få något av dessa fem områden fel på en beställning med stora volymer skapar problem som är dyra och långsamma att korrigera när delar redan är i montering.
Börja med dina egna specifikationer innan du utvärderar leverantörer
Ett vanligt inköpsmisstag är att kontakta leverantörer innan delkraven är helt definierade. När specifikationer är ofullständiga fyller leverantörerna luckorna med sina egna antaganden, och dessa antaganden kanske inte stämmer överens med vad applikationen faktiskt kräver.
Xiluomold rekommenderar en strukturerad intern bedömning innan någon leverantörskontakt: bekräfta om toleranser är kommersiella standardtoleranser eller strängare precisionskrav, definiera uppskattad årlig användning och typiska beställningskvantiteter så att leverantören kan välja det mest effektiva verktygssättet, och förtydliga prototyptidslinjer och ledtidskrav för första produktion (Källa: Xiluomold, How to Stamping Supplier). Haizol sourcing-plattformen tillägger att projekt som uppnår de mest konsekventa kvalitetsresultaten delar specifika specifikationsvanor: namngivna material med fullständiga standardciteringar som 316 rostfritt per ASTM A240 snarare än bara rostfritt stål, numeriskt definierade toleranser snarare än allmänna referenser och uttryckligen angivna ytfinishkrav (Källa: Haizol, Western Stamping Quality, China v60). Genom att tillhandahålla denna detaljnivå i förväg kan en leverantör ge en korrekt offert och bekräfta om deras utrustning och processer faktiskt kan uppfylla dina krav innan relationen börjar.
Verifiera certifieringar som matchar din bransch
Certifieringar är inte utbytbara. Rätt certifiering för ett konsumentelektronikfäste skiljer sig från rätt certifiering för en bilsäkerhetskomponent eller en medicinsk implantatenhet, och en leverantör som innehar fel certifiering ger ingen verifierad kvalitetssäkring för din specifika tillämpning.
ISO 9001:2015 som baslinje
ISO 9001:2015 fastställer att en leverantör driver ett dokumenterat kvalitetsledningssystem som omfattar processkontroll, dokumenthantering, avvikelsehantering och ständiga förbättringar. Xiluomold identifierar ISO 9001:2015 som baslinjecertifieringen att leta efter för alla stämplingsapplikationer (Källa: Xiluomold, How to Select the Right Stamping Supplier). Shao-Yi bekräftar denna inramning: ISO 9001 etablerar en baslinje, men branschspecifika certifieringar är viktigare (Källa: Shao-Yi, Precision Sheet Metal Stamping).
IATF 16949 för bildelar
Fordonsstämplade delar kräver IATF 16949-certifiering, som går betydligt längre än ISO 9001 genom att kräva avancerad produktkvalitetsplanering, godkännandeprocessen för produktionsdel, analys av felläge och effekt, och statistisk processkontroll på kritiska dimensioner. Marimba Auto beskriver detta krav exakt: IATF 16949 kräver full kvalitetshanteringstäckning med processspecifikt omfattning, live SPC-övervakning och nivå 3 PPAP-kapacitet över alla stämplingsprogram, strukturerad för att uppfylla hela djupet av OEM- och Tier 1-revisionskrav (Källa: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping). Automotive stämplingstoleranser når ofta 0,05 mm eller tätare , och Worthy Hardware bekräftar att IATF 16949 är standarden som säkerställer processkontroll, spårbarhet och riskhantering på den precisionsnivån (Källa: Worthy Hardware, How Do Quality Standards for Automotive Stamped Parts Differ from Other Industries).
AS9100 för rymdfart, ISO 13485 för medicinskt
Flygtillämpningar kräver AS9100D-certifiering och komponenter för medicintekniska produkter kräver ISO 13485. Hudson Technologies noterar att om din applikation är föremål för specifika regulatoriska standarder måste din tillverkningspartner kunna intyga överensstämmelse med dessa standarder direkt (Källa: Hudson Technologies, Tips for Finding a Quality Deep Drawn Stamping Company). En leverantör som endast innehar ISO 9001 är inte ett kvalificerat substitut för AS9100 eller ISO 13485 i reglerade industrier, oavsett deras faktiska processkapacitet.
| Industri | Obligatorisk certifiering | Viktiga krav |
| Allmän tillverkning | ISO 9001:2015 | Dokumenterat QMS, processkontroll, avvikelsehantering |
| Fordon och transporter | IATF 16949 | APQP, PPAP, FMEA, live SPC, Cpk 1,67 minimum |
| Flyg och rymd | AS9100D | Spårbarhet, riskhantering, första artikelbesiktning |
| Medicinsk utrustning | ISO 13485 | Material biokompatibilitet, steriliseringskompatibilitet, fullständig spårbarhet för partier |
Förstå toleransförmåga och hur man verifierar den
Tolerans är där ritningskrav möter den fysiska verkligheten på pressgolvet, och gapet mellan vad en leverantör hävdar att de kan uppnå och vad de faktiskt har i produktionen är en av de vanligaste källorna till kvalitetsfel vid inköp av stämplade delar.
Typiska toleransintervall för stämplade delar
Standardtoleranser vid metallstämpling sträcker sig vanligtvis från plus eller minus 0,127 mm för enklare, större delar till så täta som plus eller minus 0,0127 mm för högprecisionskomponenter . Raydafon Technology Group noterar att detta sortiment är starkt påverkat av materialtyp, detaljkomplexitet, stämplingspresskapacitet och verktygskvalitet, och att uppnå och bibehålla dessa toleranser konsekvent är där den verkliga utmaningen ligger för inköpsteam (Källa: Raydafon Technology Group, Stamped Parts Tolerance Guide). Specifikt för fordonstillämpningar är Cpk på 1,67 eller högre på alla kritiska dimensioner det lägsta acceptabla tröskelvärdet, vilket Marimba Auto identifierar som standardkravet för bevis före tilldelning av säkerhetskritiska program (Källa: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer).
Hur man bekräftar toleransförmågan innan man bestämmer sig
Raydafon rekommenderar en upphandlingsmetod i tre steg: engagera leverantörer tidigt genom att dela 3D-modeller och prestandakrav för en granskning av tillverkningsbarhet, granska potentiella partners genom att leta efter certifieringar och granska deras kvalitetskontrolldata, och tydligt definiera acceptanskriterier genom att specificera vilka dimensioner som är kritiska med snäva toleranser och vilka som är icke-kritiska för att undvika onödiga kostnader för att undvika onödiga kostnader. Att begära en nivå 3 PPAP-inlämning från ett tidigare program av jämförbart material och komplexitet är Marimba Autos lägsta bevisstandard före tilldelning, och leverantörer som inte kan tillhandahålla detta utgör en obevisad risk för precisionsprogram oavsett vad deras certifikat anger (Källa: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer).
Återfjädring och materialbeteende måste inkluderas i verktyget
Tolerans är inte bara en funktion av pressprecision. Höghållfasta stål, rostfria stål och vissa legeringar uppvisar större återfjädring, vilket gör det mer utmanande att upprätthålla böjningsvinklar och dimensionsstabilitet under en produktionsserie. Raydafon noterar att variationer i materialtjockleken från bruket direkt kan översättas till toleransvariationer i den slutgiltiga stämplade delen, och att en erfaren partner kommer att inkludera materialbeteende i verktygsdesignen från början för att kompensera för dessa effekter (Källa: Raydafon Technology Group, Stamped Parts Tolerance Guide).
Bedöm materialspårbarhet och inkommande verifiering
Kvaliteten på en stämplad del begränsas av kvaliteten på råvaran den är gjord av. En leverantör med utmärkt pressförmåga men dålig kontroll av inkommande material kommer att producera delar som varierar på sätt som inte kan korrigeras i formningsskedet.
STEP Metalwork beskriver bästa praxis inom materialkontroll: ett omfattande program börjar med leverantörskvalificering, utvärdering av råvaruleverantörer för kontroll av kemisk sammansättning, fabrikscertifieringar, yttillstånd och batch-to-batch-konsistens, med betrodda leverantörer som tillhandahåller certifiering av analys- och materialtestrapporter som det mottagande teamet använder för spårbarhet, How STEP Stamping Metalwork (Källa: delar). Inkommande inspektion verifierar sedan dimensioner, tjocklek, yttillstånd och beläggningsintegritet mot inköpsspecifikationer innan något material går in i produktion. För kritiska delar kan ytterligare testning inklusive draghållfasthet, hårdhet och beläggningsvidhäftning krävas i detta skede (Källa: STEP Metalwork).
Fry Steel identifierar brukstestrapporter som ett av de tydligaste tecknen på en kvalitetsleverantör inom precisionsmetallområdet, och noterar att dessa dokument intygar att varje materialsats har rätt sammansättning, egenskaper och dimensioner (Källa: Fry Steel, How to Find the Right Precision Metals: A Guide for New Buyers). STEP Metalwork tillägger att hantering av materialförändringar är lika viktigt: när en specifikation ändras på grund av kostnadsersättningar eller leverantörsbyten, bör en formell materialkvalificeringsprocess inklusive provstämpling och formningssimulering bekräfta att det nya materialet uppfyller funktionella och kosmetiska krav innan det sätts i produktion (Källa: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts).
Utvärdera verktygsdesign och underhållsstandarder
Formen är den enskilt viktigaste bestämningsfaktorn för detaljkvalitet vid metallstämpling. En väldesignad, korrekt underhållen stans håller toleranser konsekvent över miljontals slag; en sliten eller felinriktad matris driver utanför toleransen på ett sätt som kanske inte är omedelbart synligt vid en första artikelinspektion men som kommer att dyka upp i produktionen.
Internt verktyg kontra outsourcad formdesign
Marimba Auto identifierar intern verktygskapacitet som en av de starkaste förutsägelserna för framgång av stämplingsprogram, och noterar att leverantörer som designar sina egna stansar kontrollerar hela utvecklingsprocessen under ett projektteam, medan de som lägger ut stansdesign lägger till ett koordinationslager som förlänger ledtiden och splittrar ansvar när problem uppstår (Källa: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping). När man utvärderar en leverantör, frågar man direkt om de bygger formverktyg internt eller lägger ut formkonstruktionen på entreprenad, avslöjar omedelbart hur mycket kontroll de har över verktyget som avgör din delkvalitet.
Formunderhåll som en löpande kvalitetskontrollinsats
James Spring and Wire's approach to quality control in metal stamping emphasizes scheduled die inspections checking cutting edges, forming features, and clearances, preventive maintenance including sharpening and replacing wear components before they impact parts, and alignment verification ensuring dies and presses are properly aligned to prevent uneven wear and dimensional drift (Source: James Spring and Wire, Quality Control in Precision Metal Stamping Processes). STEP Metalwork adds that feedback loops between production, quality, and die design teams to identify wear patterns and common failure modes are part of a mature quality system, and that investing in more durable materials or precision grinding for critical die surfaces raises upfront costs but yields lower scrap, fewer stoppages, and better overall part quality in the long run (Source: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts).
Confirm In-Process Inspection And Statistical Process Control
First article inspection confirms that the die produces a conforming part at the start of a run. What matters equally for high-volume orders is whether the process stays in control through the entire run, and that requires in-process monitoring rather than end-of-line inspection alone.
- Statistical Process Control monitors critical dimensions in real time during production and alerts operators when values begin to drift toward the tolerance boundary, allowing correction before out-of-tolerance parts are produced (Source: Xiluomold, How to Select the Right Stamping Supplier)
- Coordinate Measuring Machines provide three-dimensional dimensional verification for complex features that handheld gauges cannot measure reliably; Marimba Auto confirms CMM measurement for 3D features and real-time SPC on critical dimensions are the minimum acceptable standard for precision automotive components (Source: Marimba Auto, OEM Guide to Selecting an Automotive Metal Stamping Manufacturer)
- In-die sensors monitor pressure, speed, die alignment, and material thickness during each stroke, providing closed-loop feedback that detects variation before it translates into dimensional error in the part (Source: Xiluomold, How to Select the Right Stamping Supplier)
- Burr and surface condition checks confirm that cutting operations are producing clean edges without excessive burr that could interfere with assembly or cause safety issues in handling (Source: James Spring and Wire, Quality Control in Precision Metal Stamping Processes)
- Lot traceability links every batch of finished parts to the specific material coil, die run count, operator records, and inspection data for that production period, enabling targeted containment if a field issue emerges (Source: STEP Metalwork, How a Metal Stamping Company Ensures High-Quality Parts)
Supplier Evaluation Checklist Before Awarding A Stamping Program
Use this checklist when comparing candidate suppliers for a precision stamped part program.
- Confirm the supplier holds the certification matched to your industry, not just a generic ISO 9001 when IATF 16949, AS9100, or ISO 13485 is required
- Request a PPAP or first article inspection report from a comparable prior program to verify that their documented tolerance capability matches your drawing requirements
- Ask whether die design and tooling maintenance are performed in-house or outsourced, and request documentation of their die maintenance schedule
- Confirm their incoming material verification process and whether they require mill test reports and certification of analysis from raw material suppliers
- Ask which specific inspection equipment is used, including CMM capability, vision systems, and SPC software, and verify that inspection equipment is calibrated on a documented schedule
- Verify that press tonnage and bed size are appropriate for your part geometry and material thickness, not just that presses are available in general
- Confirm material traceability is maintained from incoming coil through finished part, so any quality issue can be investigated and contained without blanket recalls
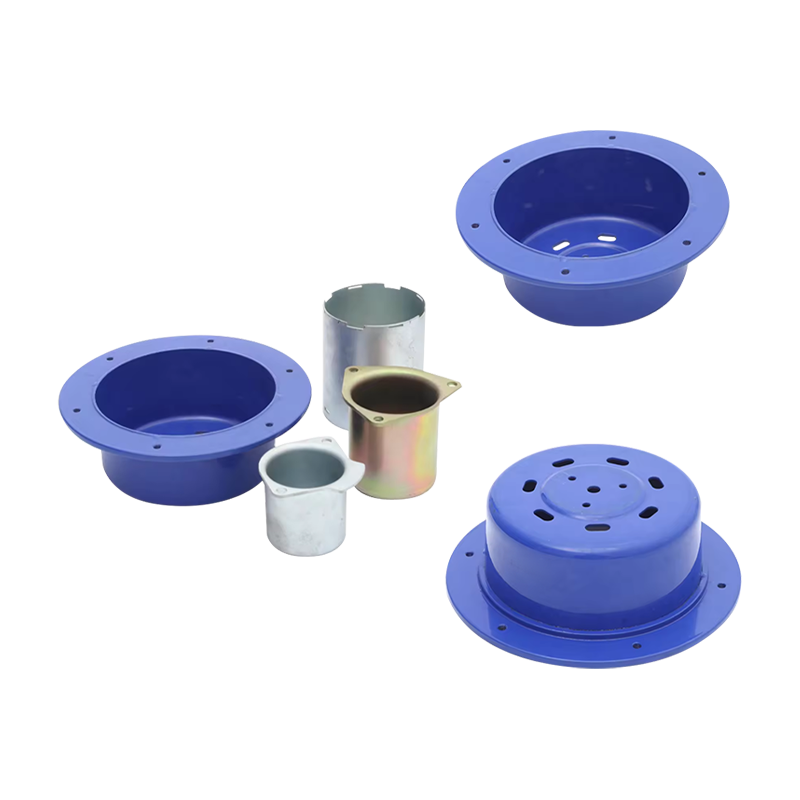
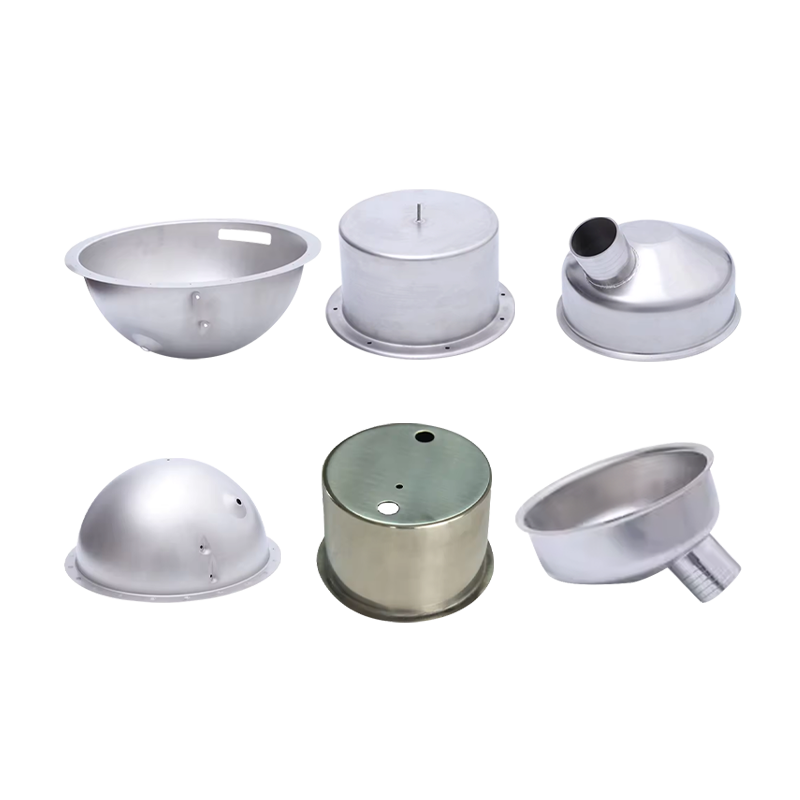
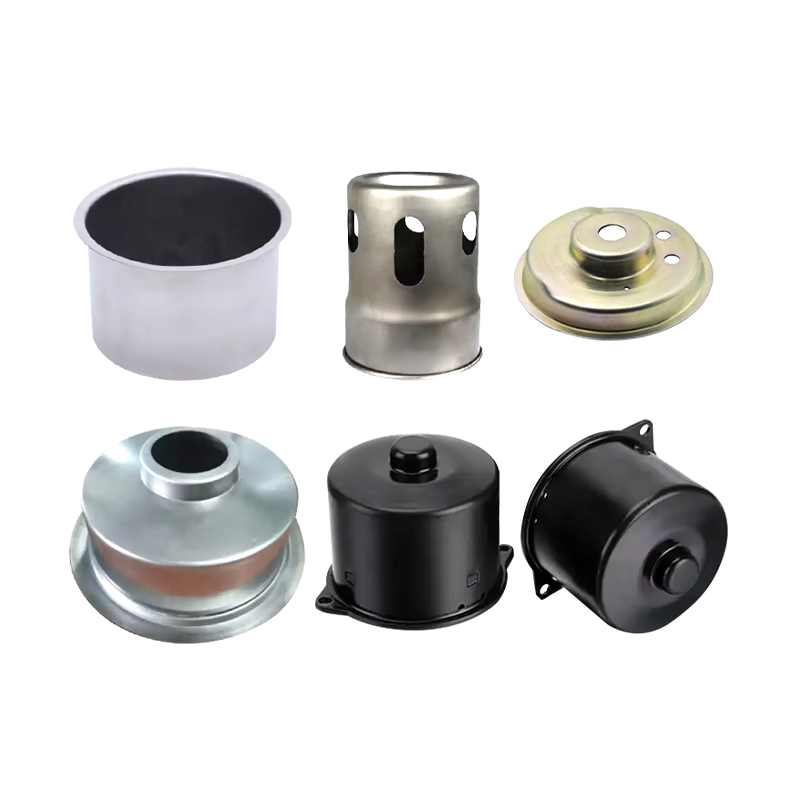
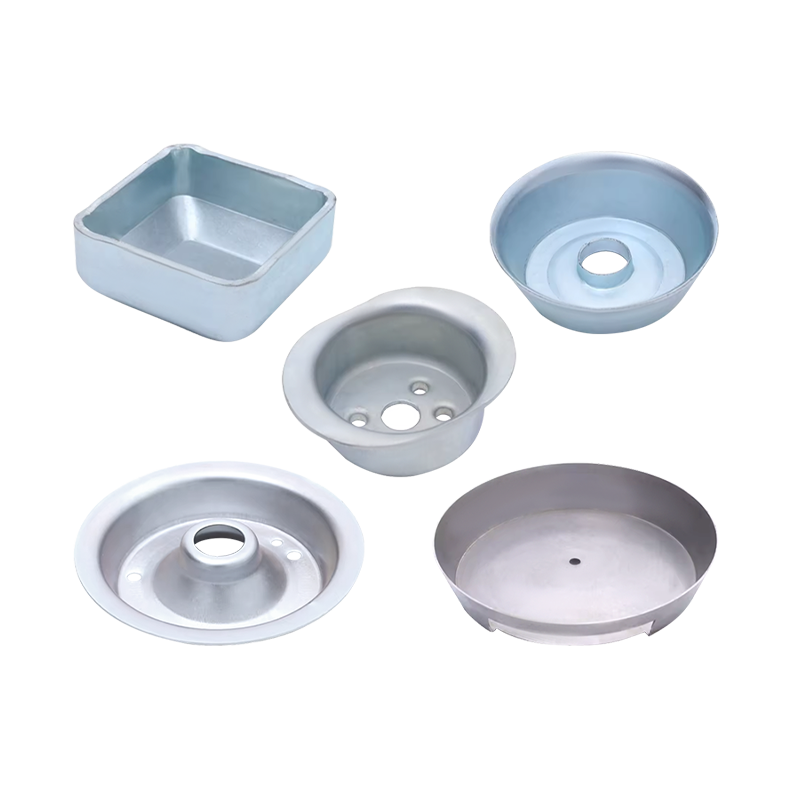
DS Metal's Metallstämpeldelar capability addresses each of these evaluation criteria with documented quality processes, material traceability, in-process inspection, and precision tooling maintained to support consistent dimensional output across high-volume production programs.
Hur fungerar pallfötter och kapslingar?
How can the use of metal stamping parts improve production efficiency?
relaterade produkter
Skicka en förfrågan
Tveka inte att kontakta när du behöver oss!
Oavsett om du vill bli vår partner eller behöver vår professionella vägledning eller support i produktval och problemlösningar, är våra experter alltid redo att hjälpa till inom 12 timmar globalt
kontakta oss
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhet 2, byggnad 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
En skåpsdörr på en husbil börjar skramla efter några tusen kilometer. En boskapsgrinsspärr fun...
En 24 tums husbils-TV väger cirka 3,5 kg, och en 32 tums skärm på en svängarm kan nå 8 kg. Den...
Produktkategori
Mobil
