

Gardinkrokar för husbilar misslyckas oftare än vad husägare förväntar sig, och boven är sällan...
Hem / Nyheter / Branschnyheter / Crimpterminaler: typer, crimpningskvalitet och stämplad terminaltillverkning
En selebutik skrotade nyligen två tusen krimpade kontakter som hade klarat visuell inspektion men misslyckades med ett sextio sekunders dragtest vid 80 N. Artikelnumret var korrekt, tråden var den specificerade 1,5 mm2 ledaren, och samma bänkpress hade kört det jobbet i tre år. Skillnaden kom från en 0,06 mm förskjutning i trådcylinderdiametern för ett produktionsparti, vilket räckte för att pressa strängarnas kompression utanför intervallet där koppar smälter samman i en solid fog.
Crimpkvaliteten avgörs av tre saker som måste matcha: terminalröret, tråden och verktyget. När de matchar håller en korrekt krympt terminal mer belastning än själva tråden och förblir stabil i årtionden. När de inte gör det kommer ingen operatörsvård att kompensera. Avsnitten nedan förklarar hur man gör den matchningen medvetet snarare än med tur.
En crimpterminal är en stansad metallkontakt med två arbetsområden. Trådröret är röret som tar emot den avskalade ledaren. Isoleringsstödet, när det finns, är ett andra par flikar som greppar isoleringen snarare än kopparn.
En korrekt krimpning klämmer inte bara fast tråden. Formen komprimerar cylindern med ungefär 20 till 30 procent av dess ursprungliga höjd, vilket tvingar enskilda trådar och cylinderväggen att flyta in i varandra och bilda en kall svets. Resultatet är en gastät skarv utan syreväg till kopparn, varför en bra crimp motstår korrosion även i fuktiga motorrum och utomhus kontrollskåp.
Standarder som UL 486A och IEC 60352-2 beskriver fogen genom prestanda snarare än genom geometri. De bryr sig inte om hur terminalen formades, bara att den färdiga anslutningen överlever mekaniskt drag, spänningsfall, värmecykling och korrosionstestning. Det är just därför fatets dimensioner, materialhärdning och pläteringstjocklek spelar större roll än utseendet på den färdiga terminalen.
De flesta projekt behöver bara två eller tre av familjerna nedan. Den tredje kolumnen listar de punkter som orsakar majoriteten av produktionsreturer och fältfel.
| Terminaltyp | Typiskt samband | Vad du ska kontrollera innan du köper |
|---|---|---|
| Ringterminal | Dubbar, jordning, batteri och jordkablar | Dubbens diameter, tungans tjocklek, pipans längd mot klacken som byts ut |
| Gaffel eller spade terminal | Skruva terminaler på platser där fullständig borttagning är svår | Gaffelgaffel mot skruvstorlek, och om gaffeln kan glida av vid vibrationer |
| Pin terminal | Hylsor och pluggbara plintar | Stiftdiameter och längd mot blockingången, plus införingskraft |
| Rumpskarv | Sammanfoga två ledningar i linje inuti en sele | Piplängd på båda sidor, isoleringsfärgkod mot trådintervallet |
| Snabb urkoppling | Bladkontakter i lågström och funktionsdugliga kretsar | Bladets bredd och tjocklek, retentionskraft och vibrationsnivå vid monteringspunkten |
| Flaggterminal | Rätt vinkelkopplingar i täta höljen | Böjspel efter krympning och tillgängligt utrymme till husväggen |
| Rörformad klack och hylsa | Batterikablar, starkström och finsträngad kabel | Väggtjocklek, dragen eller valsad tunna och plätering anpassad till miljön |
Den praktiska regeln är enkel. Välj först kopplingsstil, baserat på hur ofta skarven måste öppnas, välj sedan pipstil, baserat på trådklass och ström. Att köpa efter utseende eller enbart efter pris flyttar vanligtvis problemet till crimpstationen.
Enbart ledarens storlek räcker inte. Två 1,5 mm2 trådar kan byggas av sju trådar på 0,52 mm eller från trettio trådar på 0,25 mm, och den finare klassen behöver en annan pipa och dyna. Ett användbart datablad anger ett trådområde i mm2 eller AWG tillsammans med ett isolationsdiameterområde. Om den avskalade ledaren sitter löst i pipan innan krympning, eller inte kan sättas in utan att sprida trådarna, är pipan fel för den tråden.
Isolerade terminaler byter ut strömkapacitet och temperaturklassificering för hastighet och beröringssäkerhet. Vinylhylsor är vanligtvis klassade till cirka 75 grader Celsius, nylon till 105 grader Celsius och värmekrympversioner ännu högre. Nära avgassystem, bromsledningar eller motorfästen, försämras ofta hylsmaterialet innan metallleden gör det, så hylsans betyg bör läsas som en verklig processgräns snarare än ett marknadsföringsnummer.
Vibrationer, saltspray och termisk cykling förändrar svaret. En ringterminal på en regel med rätt storlek med en låsbricka överlever vibrationer som skulle trötta ut en spadterminal. En snabb urkoppling finns just för att den kan dras isär, så den hör inte hemma någonstans anslutningen får aldrig röra sig.
Elektrolytisk koppar är standard för konduktivitet, mässing är styvare och billigare, och fosforbrons dyker upp där fjäderkraften måste bibehållas. Tennplätering täcker de flesta korrosions- och lödbarhetsbehov, medan silver är reserverat för mycket låg kontaktmotstånd eller förhöjd temperatur. Dessa avvägningar är tekniska snarare än kommersiella, och resonemanget bakom dem anges i den här guiden till hur man väljer lämpliga material för metallstämplingsdelar .
Den mest tillförlitliga kontrollen på verkstadsgolvet är fortfarande en krymphöjdsmätning med en mikrometer över trådröret, jämfört med värdet på verktygsdatabladet. Visuella kontroller kommer i andra hand, men de fångar de misstag som bara mätningen kan missa.
När en lina börjar misslyckas med dragtester är orsaken nästan alltid en av fyra saker: fel stansbo för pipan, en strippningslängd som lämnar koppar i isoleringspressen, blandade terminalpartier från olika produktionskörningar eller verktyg som har drivit förbi dess underhållsintervall.
Terminaler tillverkas genom progressiv formstansning, inte genom gjutning eller bearbetning. En spole av koppar- eller mässingsremsa, vanligtvis 0,3 till 1,0 mm tjock och ofta förpläterad, löper genom en form som successivt töms, genomborrar, formar cylindern, formar tungan och skär delen fri. Pipan rullas till en cylinder runt en dorn, så dess rundhet, innerdiameter och väggtjocklek beror direkt på formens tillstånd och bandets konsistens.
Det är där toleransen blir dyr. Strip camber, tjockleksvariation, formslitage och pläteringstjocklek förskjuter alla den slutliga cylinderdiametern. En leverantör som endast inspekterar den yttre konturen kan fortfarande skicka terminaler som går sönder vid pressstationen, eftersom de kritiska måtten sitter innanför pipan och runt tungan snarare än på ytterkanten. Arbete av det här slaget kräver processmätning, inte bara slutbesiktning.
 Högprecision anpassade metallstämplingskomponenter för OEM-tillämpningar Anpassad metallstämpling för komponenter med nära tolerans, inklusive delar av terminaltyp, med mätning under processen för att kontrollera kritiska inre dimensioner. Visa produkt →
Formningssteg förtjänar samma uppmärksamhet. Flaggterminaler som är böjda nittio grader efter krympning, klackar med formade flikar och fjäderkontakter som måste hålla kraften i åratal beror alla på böjradier och återfjädringskontroll, eftersom en formad funktion som slappnar av med några tiondels millimeter ändrar sammankopplingskraften för den färdiga anslutningen.
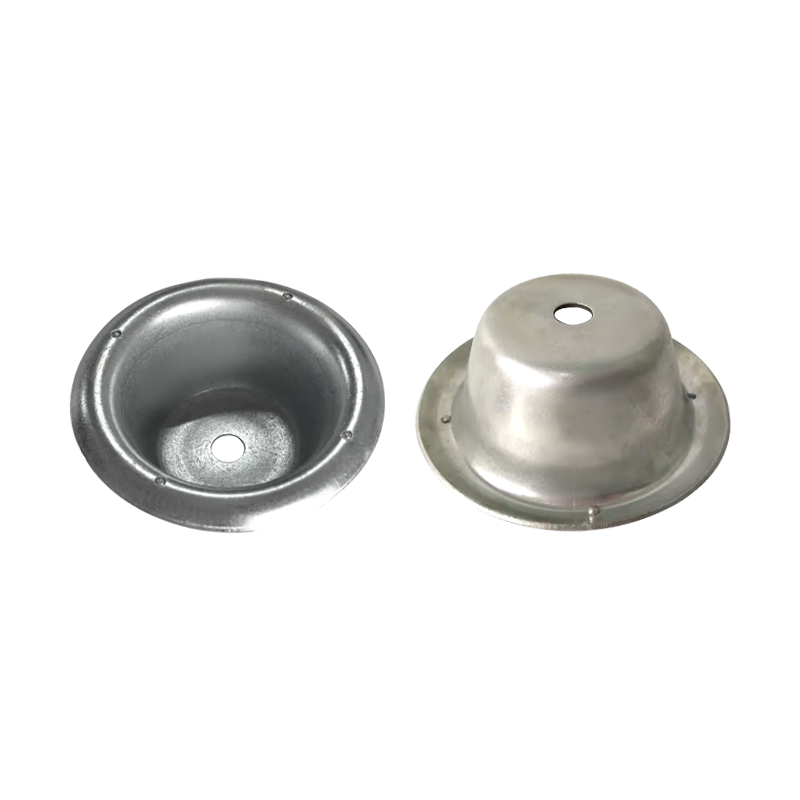
Inte varje terminal börjar som platt remsa. Slutna hylsor, rörformiga hylsor och batterikabeländar börjar ofta som ett draget skal, där ett platt ämne formas till en kopp och sedan reduceras i flera omgångar tills väggen når önskad tjocklek. Ritning ger en sömlös tunna utan söm som kan öppnas under hög ström, men det betyder också att väggtjockleken varierar något mellan basen och fälgen, och den variationen påverkar direkt hur tunnan deformeras under crimpning.
 Anpassade djupdragna delar av rostfritt stål Djuptdragna och stansade komponenter för sömlösa fat, där väggtjocklek och koncentricitet påverkar krimpning och slutlig anslutningssäkerhet. Visa produkt →
För en dragen pipa bör ritningsspecifikationen ange väggtjockleken vid krimpzonen snarare än genomsnittet, plus koncentricitet mot hålet. Två fräsar kan både citera 1,0 mm vägg och ändå leverera delar som krymper olika, eftersom den ena håller 1,0 mm vid basen och 0,9 mm vid kanten medan den andra gör tvärtom.
Skräddarsytt arbete blir nödvändigt när standardkatalogen slutar matcha verkligheten: ett ovanligt dubbmönster, en pipa dimensionerad för en trådklass som ingen lagrar i en lagerterminal, en plätering som behövs för en specifik kemikalieexponering eller en formad flik som måste passa ett befintligt hölje. En fullständig förfrågan bör innehålla följande.
Verktyg är den del av citatet som förtjänar den närmaste läsningen. En leverantör som driver sin egen formbutik kan justera en fatdiameter efter det första crimpförsöket, medan ett handelsföretag bara kan skicka reklamationen uppströms, vilket vanligtvis innebär att korrigeringen kommer en leverans för sent. Den skillnaden i svarstid är den främsta anledningen till att köpare letar efter en anpassad metallstämpel- och djupritningsfabrik snarare än en återförsäljare för denna typ av kontakt.
 Skräddarsydda metallstämplingsbocknings- och djupritningstjänster OEM-stämpling, bockning och djupdragning för crimpkontakter, med interna verktyg som möjliggör snabba dimensionskorrigeringar efter provkörningar. Visa produkt →
Nej. En korrekt dimensionerad och korrekt krimpad skarv behöver inget lod. Löd förstyvar strängområdet där tråden lämnar pipan, och den förstyvade delen är där utmattningssprickor börjar i vibrerande applikationer. Lödning hör till lödkoppskontakter och några mycket små trådstorlekar, inte till en ordentlig krympning.
Mät krimphöjden på trådhylsan, kontrollera att den sitter innanför verktygstoleransen, kontrollera sedan klockmynningen, isoleringsstödet och eventuella avskurna trådar. Avsluta med ett dragtest vid det värde som anges i terminaldatabladet. Alla tre checkar tillsammans, inte någon av dem ensam.
Nej. Dies är anpassade till fatstorlek, fatstil och trådintervall. Ett spärrverktyg kan täcka en rad isolerade terminaler, men att använda det på en annan cylinderfamilj ger leder som ser stängda ut och fortfarande misslyckas med testning.
De flesta crimpproblem är specifikationsproblem som senare dyker upp som produktionsproblem. Fixa trådklassen, pipan, plätering och verktyg som ett beslut, verifiera sedan fogen med mått snarare än med utseende. Det tillvägagångssättet kostar några timmar vid ritningsstadiet och sparar hela produktionspartier vid pressstationen.
Gardinkrokar för husbilar: metalltillval, installation och specialtillverkning
En komplett guide för installation av husbilsdiskbänk: delar, passform och läckor
Oavsett om du vill bli vår partner eller behöver vår professionella vägledning eller support i produktval och problemlösningar, är våra experter alltid redo att hjälpa till inom 12 timmar globalt
kontakta oss
Phone:+86 139-5824-9488
FAX :+86 574-86150176
E-mail: [email protected] [email protected]
Address: Enhet 2, byggnad 19, Zhichuangzhizao Park, Chengdong Industrial Zone, Xiangshan, Ningbo, 315705, Zhejiang, Kina
Gardinkrokar för husbilar misslyckas oftare än vad husägare förväntar sig, och boven är sällan...
En selebutik skrotade nyligen två tusen krimpade kontakter som hade klarat visuell inspektion ...
Du öppnar en installationssats för husbilsvask och ser en rostfri skål, en kran, en pump, geno...
